
Como as hastes de perfuração hidráulica são fabricadas para perfuração confiável de rochas
Uma haste de perfuração hidráulica pode parecer um simples tubo de aço, mas é uma peça de engenharia complexa do sistema de perfuração de rochas. Ela precisa transmitir energia de impacto potente, rotação, fluido de lavagem e força de avanço através da coluna de perfuração, mantendo-se reta e resistindo à fadiga.
Na mineração, extração de pedreiras, construção de túneis e perfuração de infraestrutura, a haste de perfuração conecta a broca de perfuração à broca de rocha. Se a haste entortar, sofrer desgaste excessivo, apresentar danos na rosca ou quebrar sob carga, a perfuração para imediatamente. O resultado pode incluir perda de tempo de produção, ferramentas danificadas, trabalho de recuperação e um furo inutilizável.
Por isso, hastes de perfuração hidráulica de alta qualidade são produzidas por meio de uma sequência controlada de inspeção, usinagem, tratamento térmico, endireitamento e proteção contra corrosão. Cada etapa contribui para o desempenho final da haste em campo.
Começando com aço oco para brocas
O processo de fabricação começa com o aço oco para perfuração. Ao contrário da barra de aço maciça, o aço oco possui um orifício interno de lavagem que permite a circulação de ar ou água pela coluna de perfuração, removendo os detritos do fundo do furo.
Antes do início da produção, cada tubo de aço deve ser inspecionado. A retidão é particularmente importante. Se o material recebido apresentar curvatura excessiva, esta deve ser corrigida antes de qualquer usinagem ou tratamento térmico adicional. Trabalhar com um tubo reto e uniforme ajuda a reduzir o desvio final e proporciona maior precisão na perfuração.
Para esse trabalho, é comum o uso de equipamentos hidráulicos de endireitamento pontual. Suportes ajustáveis posicionam a haste e aplica-se pressão controlada em pontos selecionados para corrigir a curvatura. Esse processo exige cuidado, pois força excessiva pode causar danos localizados ou tensões residuais.
O objetivo não é apenas fazer com que a haste pareça reta. O objetivo é garantir que a haste gire suavemente, transfira energia de forma eficiente e ajude a manter a broca no caminho correto do furo.
Usinagem do corpo da haste de perfuração e das seções roscadas
Após a inspeção e o endireitamento de entrada, a haste de perfuração segue para a usinagem. O percurso exato depende do projeto da haste, do sistema de rosca, do tipo de acoplamento e da capacidade de processo do fabricante.
As seções roscadas são críticas porque conectam a haste de perfuração ao adaptador da haste, à luva de acoplamento e à broca. Essas juntas devem suportar impactos e rotações repetidas sem afrouxar, emperrar ou perder a precisão dimensional.
A área da rosca pode ser forjada por recalcamento antes da usinagem. O recalcamento aumenta a seção transversal do material na zona de conexão, o que proporciona mais material para a rosca e melhora a resistência da área de junção. Dependendo do projeto, os fabricantes também podem usar soldagem por fricção para unir um adaptador roscado ou uma seção terminal ao corpo da haste.
A soldagem por fricção pode ser utilizada de duas maneiras comuns. Uma abordagem consiste em unir primeiro o componente final e, em seguida, usinar a rosca final. Outra abordagem usina a seção da rosca antes de unir o componente soldado por fricção ao corpo da haste. O melhor método depende do projeto do produto, da qualificação da solda, da sequência de usinagem e dos requisitos de controle de qualidade.
Após a forja ou soldagem, tornos copiadores hidráulicos ou tornos CNC usinam o perfil externo e a geometria da rosca. Dimensões precisas da rosca são essenciais. Um ajuste inadequado da rosca pode levar à redução da transferência de energia, desgaste acelerado, dificuldade de desacoplamento ou falha prematura da conexão.
O usinagem adicional pode incluir ranhuras para alças, superfícies planas para chaves ou recursos relacionados à transmissão. Um processo de fresagem horizontal pode criar esses detalhes com localização e tamanho consistentes.
Preparação da superfície antes do tratamento térmico
Antes do tratamento térmico, a superfície da haste deve estar limpa. Jateamento de areia ou granalha é comumente usado para remover óleo, incrustações e produtos de oxidação do corpo da haste.
Esta etapa é importante porque a contaminação da superfície pode afetar a consistência do tratamento térmico e dificultar a inspeção posterior. Uma superfície limpa também permite que o fabricante identifique defeitos óbvios de usinagem, irregularidades de solda ou danos superficiais antes que a barra entre no forno.
A preparação da superfície não é apenas estética. Ela permite tratamentos térmicos repetíveis, melhores resultados de jateamento com esferas e uma proteção mais eficaz contra corrosão após a produção.
Tratamento térmico para resistência ao desgaste e resistência à fadiga
O tratamento térmico é uma das etapas mais importantes na fabricação de hastes de perfuração. As hastes de perfuração hidráulicas são frequentemente feitas de aços de baixo carbono e alta liga, temperados ao ar, ou de aços-liga similares, selecionados por sua capacidade de desenvolver uma camada externa dura, mantendo um núcleo resistente.
Dois métodos comuns de tratamento são a cementação e o endurecimento superficial por indução.
A cementação enriquece a superfície da barra com carbono em uma atmosfera de forno rica em carbono. Esse processo pode criar uma camada resistente ao desgaste na parte externa da barra e, dependendo do processo, na parede do furo de lavagem. Após a cementação, a barra é resfriada e revenida para atingir o equilíbrio desejado entre dureza superficial e tenacidade do núcleo.
O artigo original descreve uma temperatura de cementação de aproximadamente 925 °C e fornece uma dureza superficial de referência de HRC 58-60, com uma dureza do núcleo próxima a HRC 43. Esses valores devem ser considerados exemplos de processo, e não especificações universais. Os valores reais devem ser confirmados por engenheiros de tratamento térmico qualificados, com base na classe do aço, nas dimensões da barra, nos requisitos de profundidade da camada cementada e nas normas de produção locais.
O endurecimento superficial por indução utiliza aquecimento de alta frequência, seguido de têmpera e revenido, para endurecer zonas selecionadas. O corpo da haste pode ser tratado primeiro, seguido de tratamento adicional nas seções da rosca. Essa abordagem permite que os fabricantes concentrem o endurecimento onde o desgaste é maior, preservando a tenacidade em outras áreas.
Ambos os métodos podem produzir hastes de perfuração confiáveis quando controlados adequadamente. A escolha depende da vida útil à fadiga exigida, das condições da rocha, da profundidade de perfuração, do projeto da haste, dos equipamentos disponíveis e das metas econômicas.
Jateamento com esferas e tratamento de furos internos
Após o tratamento térmico, a barra pode ser submetida a jateamento com esferas. Este processo bombardeia a superfície com pequenas esferas de aço ou outros materiais para introduzir uma tensão compressiva benéfica na camada externa.
Para hastes de perfuração, o jateamento com esferas pode ajudar a melhorar a resistência à fadiga, reduzindo o efeito de pequenas imperfeições superficiais. Como a haste sofre impactos e rotações repetidas, o desempenho em relação à fadiga é uma preocupação fundamental.
O orifício de lavagem também pode receber tratamento interno por jateamento abrasivo. A superfície interna fica exposta a ar em alta velocidade, água e partículas abrasivas da perfuração. Melhorar a condição dessa superfície pode prolongar sua vida útil e reduzir a probabilidade de problemas relacionados ao desgaste interno.
O processo deve ser controlado cuidadosamente. Tamanho, intensidade, cobertura ou preparação da superfície inadequados podem reduzir os benefícios ou causar danos indesejados à superfície.
Endireitamento e Inspeção Final
O tratamento térmico pode causar pequenas alterações dimensionais ou distorções. Por esse motivo, as barras acabadas geralmente passam por um processo de endireitamento de precisão após o tratamento térmico e a granalhagem.
Uma máquina hidráulica de endireitamento com controle por indicador de mostrador pode ajudar a garantir que a haste atenda à tolerância de retilineidade exigida. A retilineidade é essencial para uma rotação estável e para a qualidade do furo. Uma haste com excentricidade excessiva pode aumentar a vibração, acelerar o desgaste da rosca e contribuir para o desvio do furo.
A inspeção final deve incluir verificações de:
Comprimento total e diâmetro externo
Perfil e ajuste da rosca
Retidão e excentricidade da haste
Condições da superfície
Dureza do tratamento térmico
condição do orifício de descarga
Integridade da solda onde a soldagem por fricção é utilizada.
Cobertura de proteção contra corrosão
Para aplicações exigentes, os fabricantes também podem usar testes não destrutivos adicionais ou verificações metalúrgicas para verificar a qualidade das soldas, a profundidade da camada endurecida e a condição interna do material.
Proteção contra corrosão e armazenamento
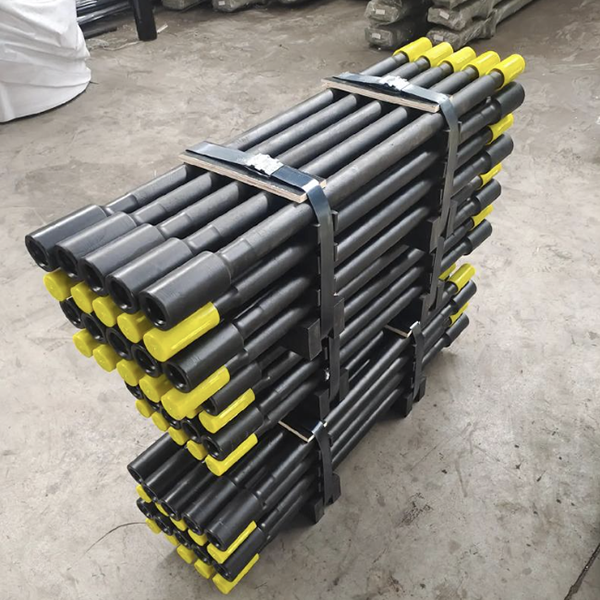
A etapa final é a proteção contra corrosão. Revestimentos ou óleos anticorrosivos especiais podem ser aplicados na superfície externa da haste e no orifício de lavagem interno. Isso protege a ferramenta durante o transporte, armazenamento e períodos de inatividade.
A corrosão pode danificar as roscas, reduzir a qualidade da conexão e criar pites que podem se tornar pontos de início de fadiga. Portanto, embalagem adequada, armazenamento em local seco e proteção das roscas são essenciais para manter a qualidade das hastes de perfuração após a fabricação.
Conclusão
As hastes de perfuração hidráulica são produzidas por meio de processos que vão muito além de simples corte e rosqueamento. Seu desempenho final depende da inspeção do material, endireitamento, usinagem de precisão, tratamento térmico controlado, reforço superficial, alinhamento final e proteção contra corrosão.
Para empresas de perfuração, o valor de uma haste de perfuração deve ser medido pela confiabilidade na quantidade de metros perfurados, pela estabilidade da retidão do furo, pela redução do tempo de inatividade e pela diminuição do custo total de perfuração. Para os fabricantes, o controle consistente do processo é fundamental para fornecer hastes de perfuração capazes de suportar as condições exigentes de perfuração em rocha.



