Por que o tratamento térmico determina se uma broca de botão roscada resistirá ao trabalho
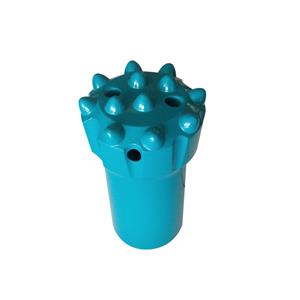
Uma broca de botão roscada pode parecer perfeita quando sai da fábrica. As roscas estão limpas. Os botões de metal duro encaixam firmemente. O acabamento do corpo é liso.
Depois, ele vai para o subsolo.
Após algumas horas de perfuração árdua, a história pode ser bem diferente. Uma broca mantém sua espessura, garante a fixação dos botões e volta pronta para mais um turno. Outra, por sua vez, apresenta danos na rosca, rachaduras no corpo, desgaste anormal ou insertos soltos muito antes do esperado.
A diferença nem sempre é visível externamente. Muitas vezes, está relacionada ao tratamento térmico.
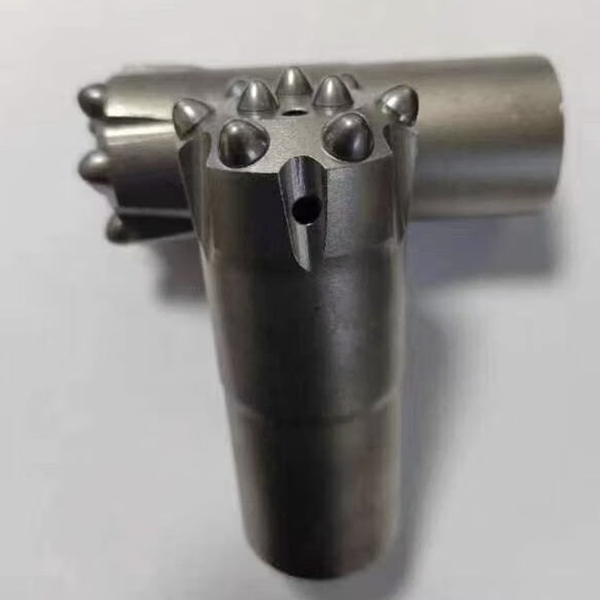
Para uma broca de botão roscada, o tratamento térmico não é uma etapa estética final. É o processo que determina se o corpo de aço possui o equilíbrio ideal entre resistência, tenacidade, resistência ao desgaste e resistência à fadiga para perfuração de rochas de alto impacto.
Se esse equilíbrio estiver errado, um bom projeto ainda pode falhar em campo.
Um corpo com um pequeno botão vive sob constante estresse.
A perfuração de rochas é um trabalho árduo. Cada golpe da perfuratriz envia uma onda de tensão através do adaptador da haste, da haste de perfuração, das roscas e do corpo da broca. Ao mesmo tempo, a broca gira, as pastilhas de carboneto esmagam e cortam a rocha, e a lavagem carrega os detritos abrasivos através da face e dos sulcos.
O corpo da broca de botão roscada tem que suportar tudo isso.
É necessário que a broca tenha dureza suficiente para resistir ao desgaste nas roscas, furos de lavagem e sedes dos botões. Também é preciso que tenha tenacidade suficiente para evitar rachaduras frágeis sob impacto. Se for muito macia, a broca se desgasta rapidamente. Se for muito dura, o corpo pode ficar vulnerável a rachaduras quando as condições de perfuração se tornarem severas.
Por isso, o tratamento térmico deve ser gerenciado como um processo de fabricação controlado, e não como uma receita genérica.
A composição química do aço é importante. O formato e a seção transversal efetiva da broca também são importantes. A atmosfera do forno, a taxa de aquecimento, o tempo de permanência na superfície, o método de têmpera e o ciclo de revenido também são cruciais. Alterar uma dessas variáveis sem compreender as outras pode levar a propriedades finais divergirem das exigidas pelo projeto.
Comece pelo aço, não pelo forno.
O processo de tratamento térmico começa muito antes de o corpo da broca entrar no forno.
As opções comuns de aço-liga para brocas roscadas podem incluir ligas como 45CrNiMoV ou 42CrMo, dependendo do projeto e do processo de fabricação. Esses materiais são selecionados porque, após tratamento controlado, podem desenvolver uma combinação útil de resistência e tenacidade.
Mas um certificado de material por si só não garante uma boa estrutura da broca.
Após a forjagem, um pré-tratamento como a normalização ou o recozimento pode ajudar a aliviar a tensão interna, refinar a estrutura granular e produzir uma condição inicial mais uniforme para a usinagem e o endurecimento final. Ignorar essa etapa, ou realizá-la de forma inconsistente, pode causar problemas posteriormente no processo.
A preparação da superfície também é importante. Óleo, incrustações e contaminantes podem afetar o aquecimento e contribuir para a descarbonetação da superfície. Isso é relevante porque é exatamente na superfície que o desgaste da rosca, a abrasão do corpo e os danos por fadiga costumam começar.
Um corpo de broca com uma camada superficial inconsistente pode parecer aceitável à primeira vista, mas comportar-se de forma imprevisível em serviço.
O controle de aquecimento protege a resistência.
Um dos erros mais comuns no tratamento térmico é considerar a temperatura como o único número que importa.
Não é.
A temperatura de aquecimento alvo deve ser adequada à classe específica do aço e às propriedades finais desejadas. Referências da indústria podem listar faixas de têmpera em torno de 850-920 °C para alguns corpos de broca de aço-liga, mas a configuração correta não é universal. Ela deve ser definida com base na especificação do processo aprovada para o material, as dimensões e o resultado desejado.
O superaquecimento é especialmente prejudicial. Pode causar o crescimento de grãos, reduzindo a tenacidade e aumentando o risco de comportamento frágil sob impacto. O corpo de uma broca pode apresentar dureza suficiente após o tratamento, mas ainda assim não ter a resistência a choques necessária para condições de perfuração exigentes.
A taxa de aquecimento também é importante. Uma broca roscada não é um simples bloco uniforme de aço. Ela possui canais de lavagem, furos para os botões, áreas roscadas e variações na espessura da seção transversal. O aquecimento rápido ou irregular pode introduzir tensões térmicas antes mesmo do início do resfriamento.
Para geometrias complexas, o aquecimento e o pré-aquecimento em etapas podem reduzir a diferença de temperatura entre a superfície e o núcleo. Isso ajuda a diminuir a probabilidade de distorção ou fissuras na etapa seguinte.
O objetivo não é simplesmente aquecer o corpo rapidamente, mas sim aquecê-lo de maneira uniforme.
É durante o resfriamento brusco que o risco aumenta.
O resfriamento rápido cria a estrutura rígida necessária para a resistência ao desgaste, mas é também onde o estresse térmico se torna perigoso.
A escolha do meio de têmpera afeta tanto a velocidade de resfriamento quanto o risco de distorção. Água e água salgada resfriam agressivamente, mas seu resfriamento rápido pode aumentar a probabilidade de rachaduras ou deformações. O óleo geralmente é menos agressivo e pode proporcionar um perfil de resfriamento mais controlado para muitas aplicações de brocas roscadas.
Não existe um meio de têmpera "ideal" universal. A decisão depende da temperabilidade do aço, das dimensões da broca, da geometria e do desempenho final desejado.
O que importa é o controle consistente.
O fluido de têmpera precisa de temperatura e circulação estáveis. O corpo da broca deve entrar no fluido na orientação correta. O resfriamento irregular pode deixar uma área mais dura, outra mais macia e outra sob tensão residual excessiva. Em uso prático, esses pontos fracos tendem a se revelar ao redor das raízes das roscas, em áreas de passagem ou em transições no perfil do corpo.
Por isso, uma linha de tratamento térmico deve tratar o resfriamento rápido como uma operação repetível, e não como uma simples etapa de imersão e resfriamento.
O processo de têmpera confere ao corpo da fresa o seu equilíbrio funcional.
Um corpo recém-temperado pode ser duro, mas a dureza por si só não é o objetivo. O aço não temperado ou mal temperado pode reter tensões excessivas e tornar-se demasiado quebradiço para perfuração por percussão.
O revenimento reduz a tensão residual e ajusta a dureza e a tenacidade para uma faixa utilizável.
O momento certo é crucial. Adiar o revenimento após a têmpera pode aumentar o risco de fissuras. A temperatura e o tempo de permanência também devem ser selecionados de acordo com o aço específico e as propriedades desejadas. Por exemplo, algumas aplicações em brocas de alta tenacidade utilizam temperaturas de revenimento acima de 550 °C, com a dureza final do corpo frequentemente definida dentro de uma faixa controlada, como HRC 44-48. Esses valores são referências de processo e não substituem as especificações de tratamento térmico qualificadas do fabricante.
A verdadeira questão é sempre a mesma: o corpo da broca consegue absorver impactos repetidos sem perder a resistência ao desgaste que protege suas roscas e assentos de botão?
Esse é o equilíbrio que um bom ciclo de têmpera busca alcançar.
Os detalhes relativos às roscas e aos orifícios de drenagem não podem ser ignorados.
Nem todo fracasso começa na ponta do freio.
Transições internas abruptas, áreas ásperas de alívio de rosca, arranhões e acabamento deficiente ao redor de ranhuras de lavagem podem concentrar tensões. Sob têmpera e impactos repetidos, essas áreas tornam-se pontos de partida prováveis para trincas.
Boas práticas de projeto e acabamento utilizam raios suaves em vez de cantos vivos sempre que possível. As áreas críticas da rosca devem estar limpas e isentas de danos. Furos e ranhuras de lavagem exigem atenção especial, pois combinam desgaste abrasivo com variação na espessura da seção transversal.
O melhor processo de tratamento térmico não consegue compensar totalmente os fatores de concentração de tensão evitáveis no projeto ou na usinagem da peça.
O controle de qualidade comprova o processo.
Uma broca de botão roscada não deve ser avaliada apenas pela aparência.
Testes de dureza em múltiplos pontos ajudam a confirmar a consistência em toda a peça. Testes ao redor da raiz da rosca e na superfície da peça podem revelar se o tratamento atingiu as áreas mais importantes. A inspeção metalográfica pode fornecer uma camada adicional de controle, verificando problemas como superaquecimento, descarbonetação ou uma microestrutura inadequada.
Para empresas de perfuração, é por isso que o controle de qualidade dos fornecedores é fundamental. Uma broca barata com tratamento térmico inconsistente pode acabar custando mais caro devido à necessidade de substituição prematura, redução da taxa de penetração, falhas na rosca e paradas inesperadas.
O corpo da broca é a base que mantém unidos o carboneto, as roscas e o sistema de lavagem. Quando o tratamento térmico é controlado, toda a ferramenta tem maior probabilidade de desempenhar sua função: manter-se intacta, permanecer na medida correta e transmitir a energia de perfuração de forma eficiente através da rocha.