
Extrusão a quente para brocas cônicas: um caminho prático para aprimorar a fabricação de ferramentas de perfuração de rochas.
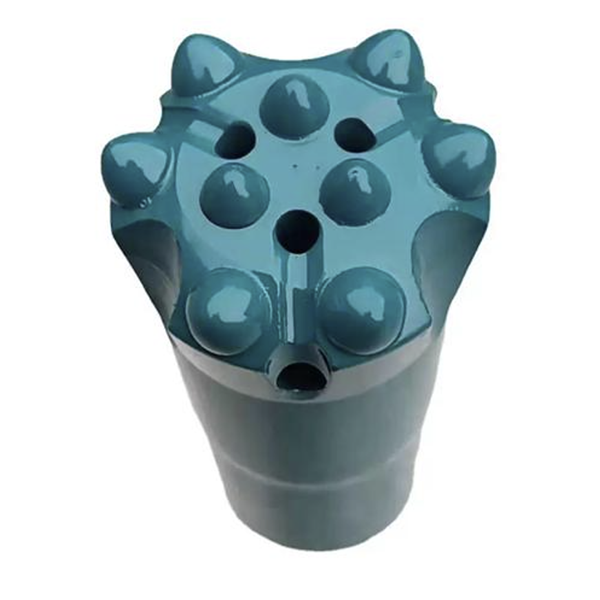
As brocas cônicas são componentes essenciais em muitas aplicações de perfuração e exploração. Elas operam em ambientes abrasivos, sofrem impactos repetidos e são consumidas em quantidades significativas em projetos de mineração, extração de pedreiras, perfuração geotécnica e construção. Devido a essas condições, os fabricantes precisam equilibrar a resistência da broca, a consistência dimensional, a eficiência da produção e o custo do material.
A fabricação tradicional de brocas cônicas geralmente começa com barras redondas e depende de torneamento, fresagem e outros processos de corte para criar o formato final. Esse método é conhecido e flexível, mas também pode apresentar diversos desafios. Perfis complexos exigem mais tempo de usinagem, o aproveitamento do material pode ser baixo e o fluxo de metal interrompido pelo corte pode reduzir a resistência à fadiga em áreas de alta tensão.
A extrusão a quente oferece mais uma opção de fabricação para determinados designs de brocas cônicas. Ao moldar um bloco aquecido em uma faixa de temperatura controlada, abaixo da temperatura de recristalização do material, os fabricantes podem reduzir a resistência à deformação, mantendo um bom controle dimensional e um fluxo de grãos interno mais contínuo. Para os produtores de ferramentas de perfuração, o objetivo não é simplesmente substituir a usinagem. É criar um processo de produção mais estável que suporte qualidade, produtividade e confiabilidade da ferramenta a longo prazo.
Por que o método de formação da broca cônica é importante
Uma ferramenta de perfuração de rochas deve transferir a energia de impacto da coluna de perfuração para a rocha de forma eficiente. O corpo da broca deve, portanto, resistir a cargas repetidas, vibração, desgaste e ao risco de fissuração por fadiga. A qualidade de fabricação influencia diretamente esse desempenho.
Quando um componente em forma de cone é produzido principalmente por usinagem, uma grande quantidade de material pode ser removida da barra original. Isso pode aumentar o desperdício e prolongar os tempos de ciclo. A usinagem também expõe a estrutura metálica original, em vez de guiar o fluxo de fibras ao redor da forma final.
Um processo baseado em conformação pode preservar mais material e ajudar as linhas de fluxo internas a acompanharem o contorno externo da peça. Em princípio, isso pode ser benéfico para componentes sujeitos a cargas cíclicas. No entanto, o resultado final depende de muitos fatores, incluindo a seleção do material, o controle de aquecimento, o projeto da matriz, a lubrificação, a força de conformação, o tratamento térmico e a inspeção de qualidade.
Por essa razão, a extrusão a quente deve ser vista como um sistema de fabricação controlado, e não como uma etapa de produção isolada.
O que é extrusão a quente?
Os processos de extrusão são frequentemente divididos em extrusão a frio, extrusão a morno e extrusão a quente, de acordo com a temperatura de formação.
A extrusão a frio pode proporcionar excelente precisão dimensional e qualidade superficial, mas a resistência do material à deformação é relativamente alta. Isso aumenta a capacidade de prensagem e a carga da ferramenta necessárias. Peças conformadas a frio também podem exigir tratamento adicional para controlar o encruamento.
A extrusão a quente reduz significativamente a resistência à conformação, mas pode acarretar maior oxidação, menor precisão dimensional e possíveis problemas de qualidade superficial.
A extrusão a quente visa oferecer um caminho intermediário. A peça é aquecida acima da temperatura ambiente, mas abaixo da faixa de recristalização. Na temperatura adequada, o material torna-se mais fácil de moldar do que na extrusão a frio, evitando alguns dos problemas de escala e controle dimensional associados à conformação em alta temperatura.
Para a fabricação de brocas cônicas, a extrusão a quente pode oferecer diversas vantagens potenciais:
Menor força de conformação em comparação com a extrusão a frio.
Melhor controle dimensional do que muitas rotas de conformação a quente.
Redução do desperdício de material em comparação com operações de corte extensivas.
Potencialmente, pode haver melhoria no fluxo de metal ao redor do perfil da peça.
Adequado para produção em larga escala quando as ferramentas e o controle do processo estão bem estabelecidos.
Processo de fabricação de uma broca cônica extrudada a quente
Um processo típico começa com a seleção de um diâmetro e comprimento adequados para a chapa. A chapa deve ser dimensionada cuidadosamente para minimizar deformações excessivas, garantindo, ao mesmo tempo, material suficiente para preencher a cavidade da matriz. Uma boa preparação da chapa favorece um preenchimento estável, reduz o risco de defeitos e ajuda a proteger as matrizes de conformação.
A peça é então aquecida até a temperatura de conformação especificada. A faixa de temperatura exata depende da classe do aço, da geometria da peça, do nível de deformação e da capacidade do equipamento. Para aços-liga de médio carbono, como o 40Cr, a discussão técnica original indica que uma faixa de conformação a quente controlada pode reduzir a resistência à deformação, evitando a oxidação superficial severa associada a temperaturas substancialmente mais altas.
O aquecimento por indução é amplamente utilizado por proporcionar aquecimento rápido e repetível. No entanto, a temperatura desejada deve ser verificada por meio de testes de processo e monitoramento da produção. O superaquecimento pode aumentar a oxidação e a formação de incrustações na superfície, enquanto o aquecimento insuficiente pode elevar a carga de conformação e acelerar o desgaste da matriz.
Após o aquecimento, aplica-se lubrificante na peça e na cavidade da matriz. A peça bruta é colocada na matriz, posicionada com precisão e prensada até adquirir a forma desejada. A matriz se abre após o curso de conformação e um sistema de ejeção remove a peça finalizada.
Isso parece simples, mas cada etapa requer controle. Aquecimento irregular, lubrificação inadequada, tamanho incorreto da peça bruta ou alinhamento instável da matriz podem levar a preenchimento incompleto, aderência, variação dimensional ou falha prematura da ferramenta.
O papel da lubrificação
A lubrificação é um dos aspectos mais importantes da extrusão a quente. Um lubrificante deve reduzir o atrito, proteger a superfície da matriz, facilitar o fluxo da peça para dentro da cavidade e manter sua eficácia na temperatura de conformação.
Para a produção de brocas cônicas, um sistema de lubrificação pode incluir materiais à base de grafite ou outras formulações de alta temperatura adequadas ao processo selecionado. O lubrificante deve aderir de forma confiável à superfície da matriz e criar uma película estável durante a conformação. Se a lubrificação for inconsistente, a carga da prensa pode aumentar, o acabamento superficial pode piorar e a matriz pode sofrer desgaste mais rápido.
Os fabricantes devem validar o desempenho do lubrificante por meio de testes que considerem a temperatura de conformação, o tempo de permanência, a pressão, o material da ferramenta e a geometria da peça. Um lubrificante que funciona bem em uma prensa ou matriz pode não apresentar o mesmo desempenho em outro ambiente de produção.
Considerações sobre o projeto da matriz
O projeto da matriz tem um grande impacto na estabilidade e viabilidade comercial de um processo de extrusão a quente. Peças cônicas frequentemente apresentam diâmetros variáveis e contornos complexos, portanto, a matriz deve guiar o fluxo de material sem causar atrito excessivo ou concentração de tensão localizada.
Uma estrutura de matriz bipartida pode ser útil para remover brocas cônicas já formadas. O ângulo de conicidade das superfícies de contato da matriz é particularmente importante. Se a conicidade for muito grande, as superfícies de contato podem se separar sob carga. Se for muito pequena, a matriz pode se tornar difícil de liberar ou pode perder estabilidade durante o processo.
A discussão técnica original identificou um ângulo de inclinação de 15 graus como uma referência eficaz no projeto testado. Esse valor não deve ser considerado uma especificação universal. Trata-se de uma referência de processo que deve ser confirmada em relação ao material, tamanho da peça, tonelagem da prensa e estrutura da matriz utilizados na produção.
Um mecanismo de ejeção confiável também é essencial. Quando a ponta cônica formada permanece firmemente encaixada na cavidade do punção ou da matriz, a remoção manual pode atrasar o ciclo e criar riscos à segurança. Um sistema de parada e ejeção bem projetado ajuda a separar a peça de trabalho da ferramenta e permite a produção contínua.
Benefícios de produção e controle de qualidade
Em comparação com um processo que depende muito da usinagem, a extrusão a quente pode melhorar o aproveitamento do material e reduzir o número de operações de corte. Também pode aumentar a eficiência da produção de peças repetíveis e de alto volume. A tecnologia é especialmente atraente quando a geometria da peça é complexa o suficiente para tornar a usinagem lenta, mas padronizada o bastante para justificar o uso de ferramentas dedicadas.
No entanto, a extrusão a quente não é automaticamente a melhor opção para todas as brocas cônicas. É preciso considerar o investimento em ferramentas, a manutenção da matriz, a capacidade da prensa, a consistência do material e os recursos de controle de qualidade.
Um plano de inspeção robusto deve incluir verificações dimensionais, verificações da condição da superfície, verificação da dureza após qualquer tratamento térmico necessário e avaliação de defeitos internos quando a aplicação assim o exigir. Os fabricantes também devem monitorar a força de conformação, a temperatura da peça bruta, a condição da lubrificação e as tendências de desgaste da matriz. Esses registros facilitam a identificação de desvios no processo antes que se tornem um problema de qualidade.
Conclusão
A extrusão a quente oferece uma rota promissora para a fabricação de brocas cônicas e outros componentes de ferramentas de perfuração de rochas que exigem resistência, consistência e produção eficiente. Combinando aquecimento controlado, lubrificação adequada, projeto de matriz estável e ejeção confiável, os fabricantes podem reduzir a resistência à conformação, mantendo a precisão dimensional necessária e melhorando o aproveitamento do material.
A lição mais importante é que o processo de conformação deve ser projetado como um sistema completo. Temperatura, geometria da chapa, ferramentas, lubrificação, capacidade da prensa e padrões de inspeção trabalham em conjunto. Com uma validação cuidadosa, a extrusão a quente pode se tornar um método de fabricação valioso para empresas de ferramentas de perfuração que buscam melhorar tanto a produtividade quanto a durabilidade do produto.



