
Aço para brocas de alta performance em perfuração de rochas
As brocas roscadas são ferramentas essenciais para perfuratrizes hidráulicas, operações de mineração, projetos de túneis e aplicações em pedreiras. Elas devem transferir energia de impacto de alta frequência para rochas duras, resistindo à abrasão, vibração, corrosão e cargas repetidas.
Uma broca de botão não é simplesmente um corpo de aço com botões de metal duro instalados. Seu desempenho depende da interação entre a geometria da broca, a qualidade do metal duro, o método de retenção dos botões, o aço do corpo, o tratamento térmico, a precisão da usinagem, o projeto de refrigeração e as condições de operação.
Para perfuração de furos médios e profundos exigentes, a inserção a quente é amplamente considerada um método eficaz para fixação de pastilhas de metal duro. No entanto, a inserção a quente impõe requisitos especiais ao aço utilizado no corpo da broca. O material deve proporcionar expansão suficiente durante o aquecimento, manter a resistência após o resfriamento, suportar as pastilhas de metal duro com segurança e preservar a tenacidade sob impacto.
Este artigo explica os principais métodos de retenção de botões, os requisitos de materiais para bits de botões de inserção a quente e os controles de fabricação que ajudam a melhorar a confiabilidade.
Por que os corpos dos botões são importantes
A broca tipo botão entra em contato direto com a rocha e a quebra. Ela fica exposta a impactos repetidos, detritos abrasivos, lavagem com água ou ar, vibração da perfuração e condições corrosivas da mina. Em perfurações de alta potência, o corpo da broca e os insertos de carboneto sofrem milhares de ciclos de impacto por minuto.
Se o corpo da broca não tiver resistência suficiente, os furos dos botões podem deformar-se e perder a sua capacidade de fixação. Se o corpo for demasiado quebradiço, podem surgir fissuras à volta dos furos dos botões, dos furos de drenagem ou das ligações roscadas. Se o tratamento térmico for inconsistente, a broca pode sofrer falhas prematuras por fadiga, má retenção do calibre ou perda dos botões.
Uma broca de botão de alta qualidade precisa, portanto, de um aço para o corpo que equilibre dureza, tenacidade, resistência à fadiga, resistência ao desgaste, estabilidade térmica e usinabilidade.
Principais métodos de retenção de botões de carboneto
Existem três métodos comuns para fixar pastilhas de carboneto no corpo de uma broca de perfuração de rocha: brasagem, prensagem a frio e inserção a quente.
Brasagem
A brasagem foi um dos primeiros métodos de retenção de botões. O botão de carboneto é colocado em um orifício preparado e unido com uma liga de brasagem, geralmente à base de cobre ou prata.
Este método pode ter requisitos relativamente baixos quanto à precisão da casa do botão e ao tamanho do botão. No entanto, o processo exige um controle cuidadoso do aquecimento, superfícies de junção limpas, liga de brasagem adequada e folga correta na junta. Uma brasagem inadequada pode causar vazios, resistência insuficiente da junta, defeitos estéticos e perda prematura do botão.
As brocas de botão brasadas ainda podem ser adequadas para algumas aplicações de pequeno diâmetro ou baixa exigência, mas geralmente são menos apropriadas para brocas de botão roscadas de alto impacto usadas em equipamentos hidráulicos modernos.
Prensagem a frio
A prensagem a frio utiliza um ajuste por interferência. O botão de carboneto é pressionado em um orifício menor por meio de força externa. A diferença entre o diâmetro do botão e o diâmetro do orifício cria a força de retenção.
A prensagem a frio é relativamente fácil de entender e pode contribuir para uma produção eficiente. No entanto, também pode gerar alta tensão localizada tanto no metal duro quanto no corpo da broca. Se a interferência for incorreta, o metal duro pode rachar durante a instalação ou o corpo pode sofrer danos ao redor do furo do botão.
Brocas prensadas a frio podem apresentar bom desempenho em aplicações adequadas, mas a estabilidade a longo prazo depende muito da precisão da usinagem, das propriedades do material, do controle de interferências e das condições de perfuração.
Inserção a quente
A inserção a quente utiliza a diferença de expansão térmica entre o corpo da broca e o botão de metal duro. O corpo de aço é aquecido, fazendo com que o furo do botão se expanda. O botão de metal duro pode então ser instalado com menor força mecânica. À medida que o corpo esfria, o furo se contrai e cria um encaixe por interferência seguro ao redor do botão.
Este método pode reduzir os danos durante a instalação, pois o corpo de metal duro e aço não é submetido à mesma alta carga de compressão exigida pela inserção a frio. Quando devidamente controlada, a inserção a quente pode proporcionar uma retenção estável do botão para brocas de botão roscadas de alto desempenho.
O processo deve ser cuidadosamente projetado. A temperatura de aquecimento, o diâmetro do furo, o diâmetro do botão, o valor de interferência, a composição do aço do corpo, o método de resfriamento e as condições de tratamento térmico afetam o resultado final.
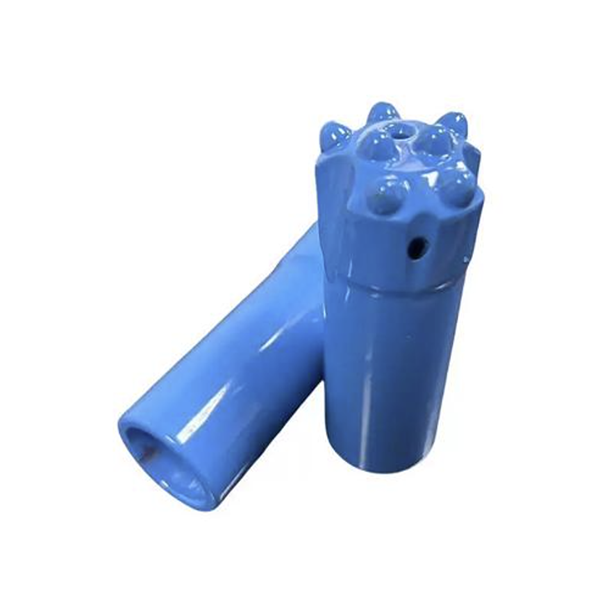
Requisitos de materiais para corpos de bits de botão de inserção a quente
O aço selecionado para brocas de inserção a quente deve atender a vários requisitos.
Primeiramente, o material deve apresentar dureza e resistência suficientes após o tratamento térmico. O artigo original identifica uma faixa de dureza de referência de aproximadamente HRC 40-50 para o corpo da broca após o tratamento térmico. Essa faixa não deve ser considerada uma especificação universal de produção. O valor ideal depende do diâmetro da broca, do tamanho do carboneto, das condições da rocha e das normas de engenharia do fabricante.
Em segundo lugar, o aço deve ter boa resistência. Um corpo excessivamente duro pode rachar ao redor das casas dos botões ou das raízes das roscas. Um corpo muito macio pode deformar-se com o impacto e permitir que os botões se soltem.
Em terceiro lugar, deve apresentar boa resistência à fadiga e ao desgaste. O corpo da broca opera sob ciclos repetidos de impacto e contato abrasivo com os detritos da perfuração e a parede do furo.
Em quarto lugar, o aço deve oferecer estabilidade térmica adequada e um coeficiente de expansão térmica apropriado. Essas características ajudam o corpo da broca a expandir-se de forma previsível durante a inserção a quente e a manter a força de retenção do botão após o resfriamento.
Por fim, o material deve ser usinável. Brocas roscadas para botões exigem usinagem precisa da rosca, dos furos para botões, dos furos de drenagem, do perfil da face e dos sulcos de remoção de cavacos. Um acabamento superficial ruim ou marcas de usinagem podem se tornar concentradores de tensão e levar a trincas por fadiga após o tratamento térmico.
Considerações sobre o projeto da liga
Os aços de alto desempenho para brocas de botão são geralmente baseados em sistemas de ligas que contêm combinações de carbono, cromo, níquel, molibdênio, vanádio, manganês e silício. Cada elemento contribui com propriedades diferentes.
O carbono influencia a resistência e a dureza, mas o excesso de carbono pode reduzir a tenacidade e tornar o aço mais difícil de processar.
O cromo pode melhorar a temperabilidade, a resistência ao desgaste, a estabilidade da têmpera e a resistência à corrosão.
O níquel é frequentemente usado para melhorar a resistência, particularmente a resistência ao impacto e o desempenho em baixas temperaturas.
O molibdênio pode melhorar a resistência ao revenido e reduzir a suscetibilidade à fragilização por revenido.
O vanádio, quando controlado adequadamente, pode contribuir para o refinamento e fortalecimento dos grãos.
O artigo original discute uma classe de aço historicamente recomendada, Q45NiCr1Mo1VA, para corpos de brocas de inserção a quente. Isso deve ser considerado uma referência técnica e não uma recomendação universal. A seleção do aço deve ser validada por meio de testes metalúrgicos, ensaios de processo e dados de desempenho em campo. Os fabricantes devem confirmar se qualquer material está em conformidade com seus desenhos atuais, sistema de qualidade, requisitos do cliente e normas aplicáveis.
Rota de fabricação e controle de qualidade
Uma rota de fabricação controlada de bits de botão pode incluir:
Preparação de blanks a partir de barras ou peças forjadas
Usinagem do perfil da broca, ranhuras de lavagem, furos de água e rosca.
Tratamento térmico do corpo da broca
Perfuração ou alargamento de furos de botão com precisão
Medição e verificação das dimensões do furo
Preparação de botão de carboneto
Inserção a quente
Limpeza de superfície
Proteção contra corrosão
Inspeção final e embalagem
As superfícies da rosca e do furo do botão merecem atenção especial. Marcas de ferramentas, arranhões, rugosidade e defeitos superficiais podem se tornar pontos de iniciação da fadiga. O artigo enfatiza que os defeitos de usinagem podem ser amplificados durante o tratamento térmico, criando riscos de falha prematura.
A precisão na confecção das casas de botão é essencial, pois a inserção a quente depende de um encaixe cuidadosamente controlado. As dimensões, a circularidade, a condição da superfície e a localização dos furos devem ser verificadas antes da instalação dos botões.
Controles de tratamento térmico
O tratamento térmico determina se o aço selecionado apresenta as propriedades desejadas. O objetivo não é simplesmente atingir a dureza. O processo deve criar uma microestrutura que proporcione tenacidade, resistência, resistência ao desgaste e desempenho à fadiga no nível de dureza exigido.
Uma rota controlada pode incluir tratamento de alívio de tensões ou estabilização, pré-aquecimento, austenitização, têmpera e revenido. Atmosferas protetoras ou processamento a vácuo podem ajudar a reduzir a oxidação e a descarbonetação.
O aquecimento rápido ou irregular pode criar tensão térmica. O resfriamento incorreto pode causar distorção ou rachaduras. A têmpera inadequada pode resultar em fragilidade excessiva ou reduzir a capacidade de retenção do botão.
Por essa razão, os parâmetros de tratamento térmico devem ser desenvolvidos e aprovados por engenheiros de materiais qualificados. Valores históricos e exemplos de equipamentos extraídos de artigos técnicos são referências úteis, mas não devem substituir a validação atual.
Conclusão
A inserção a quente é um método valioso de retenção de botões para brocas roscadas usadas em aplicações exigentes de perfuração de rochas. Seu sucesso depende de mais do que apenas aquecer o corpo da broca e instalar botões de metal duro. Um desempenho confiável requer o aço adequado, interferência controlada, furos de botão precisos, tratamento térmico estável, usinagem limpa e inspeção final rigorosa.
Quando o material do corpo da broca e o controle do processo são adequados às condições de perfuração, as brocas de botão com inserto a quente podem proporcionar maior retenção do botão, melhor desempenho em relação à fadiga, maior vida útil e menor custo de perfuração por metro.



