Usinagem de Brocas Roscadas para Botões: 5 Controles que Protegem a Vida Útil da Ferramenta
Por que o processo de usinagem de brocas de botão roscadas determina a vida útil da broca?
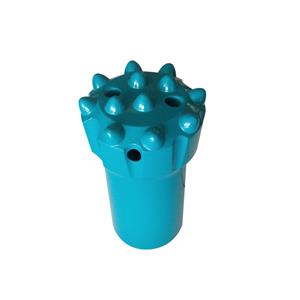
Uma broca de botão roscada pode parecer perfeita ao sair da oficina, mas ainda assim perder energia de impacto durante o primeiro uso. O problema oculto geralmente está dentro do corpo da haste: o ponto de referência da usinagem mudou entre as operações, uma aresta viva ficou ao lado de uma ranhura para cavacos ou uma rebarba danificou a haste de perfuração correspondente.
O corpo da haste não é simplesmente uma peça de aço que segura os botões. Ele transfere a energia do impacto, suporta a conexão roscada, guia a rotação e auxilia na remoção do pó de rocha. Pequenos erros de usinagem podem, portanto, se transformar em problemas de montagem, distribuição desigual da carga, concentração de tensão e falha prematura.
Os seguintes controles são a base para uma usinagem confiável de brocas roscadas para botões.
1. Utilize um único ponto de referência de usinagem durante todo o processo.
O mesmo datum de usinagem deve ser usado para tornear o diâmetro externo, cortar a rosca e fresar os canais de evacuação de cavacos. Alterar o datum durante a produção pode introduzir erros de coaxialidade.
Uma broca ainda pode passar por uma inspeção visual básica após isso acontecer, mas a rosca, o diâmetro externo e as passagens de cavacos podem não mais compartilhar a mesma linha central. Quando a broca está trabalhando sob impacto, esse desalinhamento pode criar contato irregular e reduzir a eficiência da transferência de energia.
Um processo estável começa com um plano de referência claro, fixação consistente e verificação após cada alteração importante na configuração.
2. Considere o fio como um componente de transferência de energia.
A rosca é a principal conexão entre a broca de botão e a haste de perfuração correspondente. Ela deve atender aos requisitos do desenho quanto ao tamanho, passo, perfil e tolerância da rosca.
Uma folga excessiva pode desperdiçar energia de impacto e acelerar o desgaste nas superfícies de contato. Uma folga insuficiente pode dificultar a montagem ou causar o travamento da conexão. Nenhuma das duas condições é aceitável em uma operação de perfuração de produção.
A inspeção da qualidade da rosca deve abranger mais do que apenas o diâmetro nominal. A superfície da rosca, a área de alívio e a excentricidade da rosca devem estar isentas de riscos, amassados, rebarbas e camada de óxido. Esses defeitos podem interferir na montagem e se tornar pontos de início para danos por fadiga.
Para compradores de brocas para perfuração de rochas, o padrão da rosca e a especificação da haste correspondente devem sempre ser confirmados em conjunto. Uma broca de boa qualidade não compensa uma conexão incompatível.
3. Garanta uma saída limpa para o pó de rocha.
Os canais e furos para evacuação de cavacos devem ser usinados de acordo com a localização e as dimensões do desenho. Seu objetivo é proporcionar um caminho confiável para a saída da rocha britada do furo. Se a passagem estiver mal posicionada ou ficar obstruída, o pó pode se acumular ao redor da broca e aumentar o atrito, o calor e o desgaste.
A entrada, o fundo e as bordas do sulco devem apresentar uma transição R adequada. Cantos vivos são perigosos por dois motivos: podem reter pó de rocha e criam concentração de tensão sob impacto repetido.
O mesmo princípio se aplica a todas as transições no corpo da haste:
O corpo cônico em relação ao diâmetro externo
O diâmetro externo até a face final
A ranhura para cavacos na seção roscada
Qualquer outra alteração na seção mostrada no desenho.
Essas áreas devem seguir o raio de concordância especificado, em vez de usar uma transição abrupta de 90 graus. Após a usinagem, uma simples verificação manual é valiosa. O operador deve apalpar a superfície em busca de degraus, arestas salientes ou rebarbas que podem não ser óbvias em uma inspeção visual rápida.
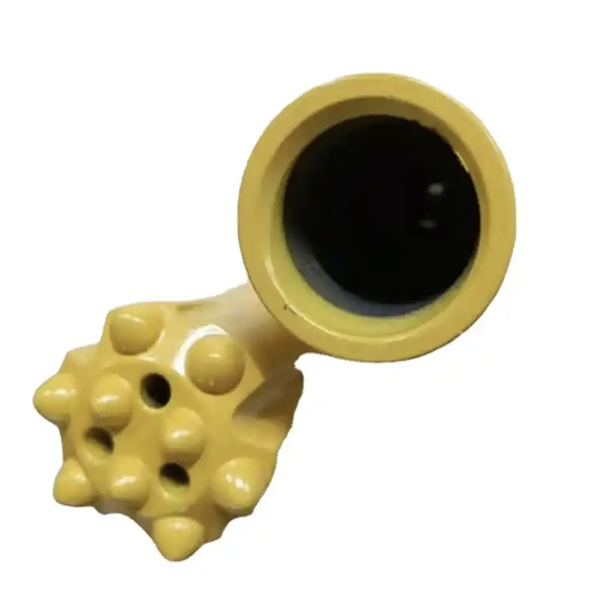
4. Remova as rebarbas das superfícies com o mesmo cuidado com que as usina.
A remoção completa das rebarbas é um requisito básico, não uma etapa de acabamento cosmético. Deve-se prestar atenção especial às raízes das roscas, às bordas do perfil e aos cantos do rebaixo.
Um método prático é o acabamento manual controlado com lixa fina. O objetivo é remover a rebarba sem alterar o perfil da rosca ou o raio de transição projetados. Qualquer rebarba remanescente pode riscar a haste de perfuração durante a montagem, fazendo com que uma rosca bem feita pareça mal encaixada.
Após a remoção das rebarbas, a broca deve ser limpa para que partículas abrasivas, fragmentos de óxido e cavacos soltos não permaneçam dentro da conexão roscada ou das passagens de lavagem.
5. Inclua a inspeção em todas as operações críticas.
A inspeção não deve esperar até que a peça acabada chegue à estação de inspeção final. Cada operação crítica de usinagem deve ser 100% verificada.
As dimensões da rosca devem ser verificadas com calibradores de rosca passa e não passa. A superfície da rosca, a área de alívio e os raios de transição devem ser verificados visualmente e ao toque. Essa combinação detecta tanto erros dimensionais quanto defeitos superficiais.
A inspeção final deve incluir uma montagem de teste utilizando o calibrador de rosca e uma haste de perfuração padrão compatível. A haste deve entrar suavemente, sem emperrar ou apresentar resistência anormal. Ao apertar, o torque deve ser uniforme, em vez de aumentar repentinamente em um ponto específico.
Este teste final de ajuste compara a medição feita na oficina com a condição real de uso. Uma broca que passa na verificação de diâmetro, mas trava durante a montagem, não está pronta para uso.
6. Os equipamentos são importantes, mas a disciplina de processo é ainda mais importante.
Alguns fabricantes de ferramentas estrangeiros utilizam centros de usinagem multieixos e concentram a maior parte das operações de fabricação de hastes e corpos de peças em um único sistema de produção. Essa abordagem geralmente requer investimentos significativos em equipamentos e pode proporcionar qualidade estável com menor necessidade de mão de obra. Sua limitação pode ser uma menor produtividade de usinagem.
Muitos fabricantes nacionais utilizam processos distribuídos, equipamentos de usinagem especializados e, em alguns casos, manipulação robótica. Essa configuração pode proporcionar alta eficiência, menor investimento em equipamentos e qualidade estável quando o processo é devidamente controlado.
A lição importante é que as etiquetas dos equipamentos não garantem o desempenho da broca. O controle de referência, a inspeção da rosca, a qualidade da transição, a rebarbação e a montagem final de teste são o que determinam se a broca de botão roscada acabada terá um desempenho consistente.
7. Uma lista de verificação prática para liberação
Antes de liberar uma broca de botão roscada para envio, a equipe de produção ou de qualidade deve confirmar:
A revisão do desenho, o padrão da rosca e o datum de usinagem estão corretos.
O tamanho, o passo e o perfil da rosca passam pelos calibradores apropriados.
As superfícies das roscas e as áreas de alívio estão isentas de arranhões, amassados, rebarbas e incrustações.
Os sulcos e orifícios para evacuação de cavacos correspondem à posição e dimensões especificadas.
Todas as transições possuem o raio necessário e não apresentam cantos vivos.
A broca foi completamente desbastada e limpa.
A montagem de teste com a haste de perfuração padrão ocorre sem problemas e o torque de aperto é uniforme.
Os registros de inspeção podem ser rastreados até o lote de usinagem.
O que os compradores devem perguntar ao seu fornecedor de brocas?
Ao comparar brocas de botão roscadas, não pergunte apenas sobre a qualidade do botão ou o preço unitário. Pergunte como o fornecedor controla o corpo da haste roscada.
Um fornecedor confiável deve ser capaz de explicar o padrão da rosca, a haste de perfuração compatível, o datum de usinagem, o projeto da ranhura, o método de rebarbação e o procedimento de inspeção. Esses detalhes são importantes quando a broca precisa funcionar com hastes de extensão, adaptadores de haste ou um sistema completo de perfuração de rochas.
Para os clientes da Gaea Rock, a combinação da broca de botão roscada com a haste de perfuração correta e os componentes de perfuração de rocha relacionados ajuda a manter a transferência de energia confiável da perfuratriz para a face de corte. A conexão correta, a evacuação adequada de cavacos e um processo de usinagem rigoroso protegem a produtividade e a vida útil da ferramenta.
Uma broca de botão roscada garante sua vida útil muito antes de atingir a rocha. Tudo começa com uma referência estável, roscas precisas, transições suaves, rebarbação completa e uma inspeção que não deixa espaço para erros.